

Applicazione: Spruzzare in modo affidabile vernici refrattarie, distaccanti e fluidi di processo nelle fonderie
Prodotti diversi nel processo di fonderia
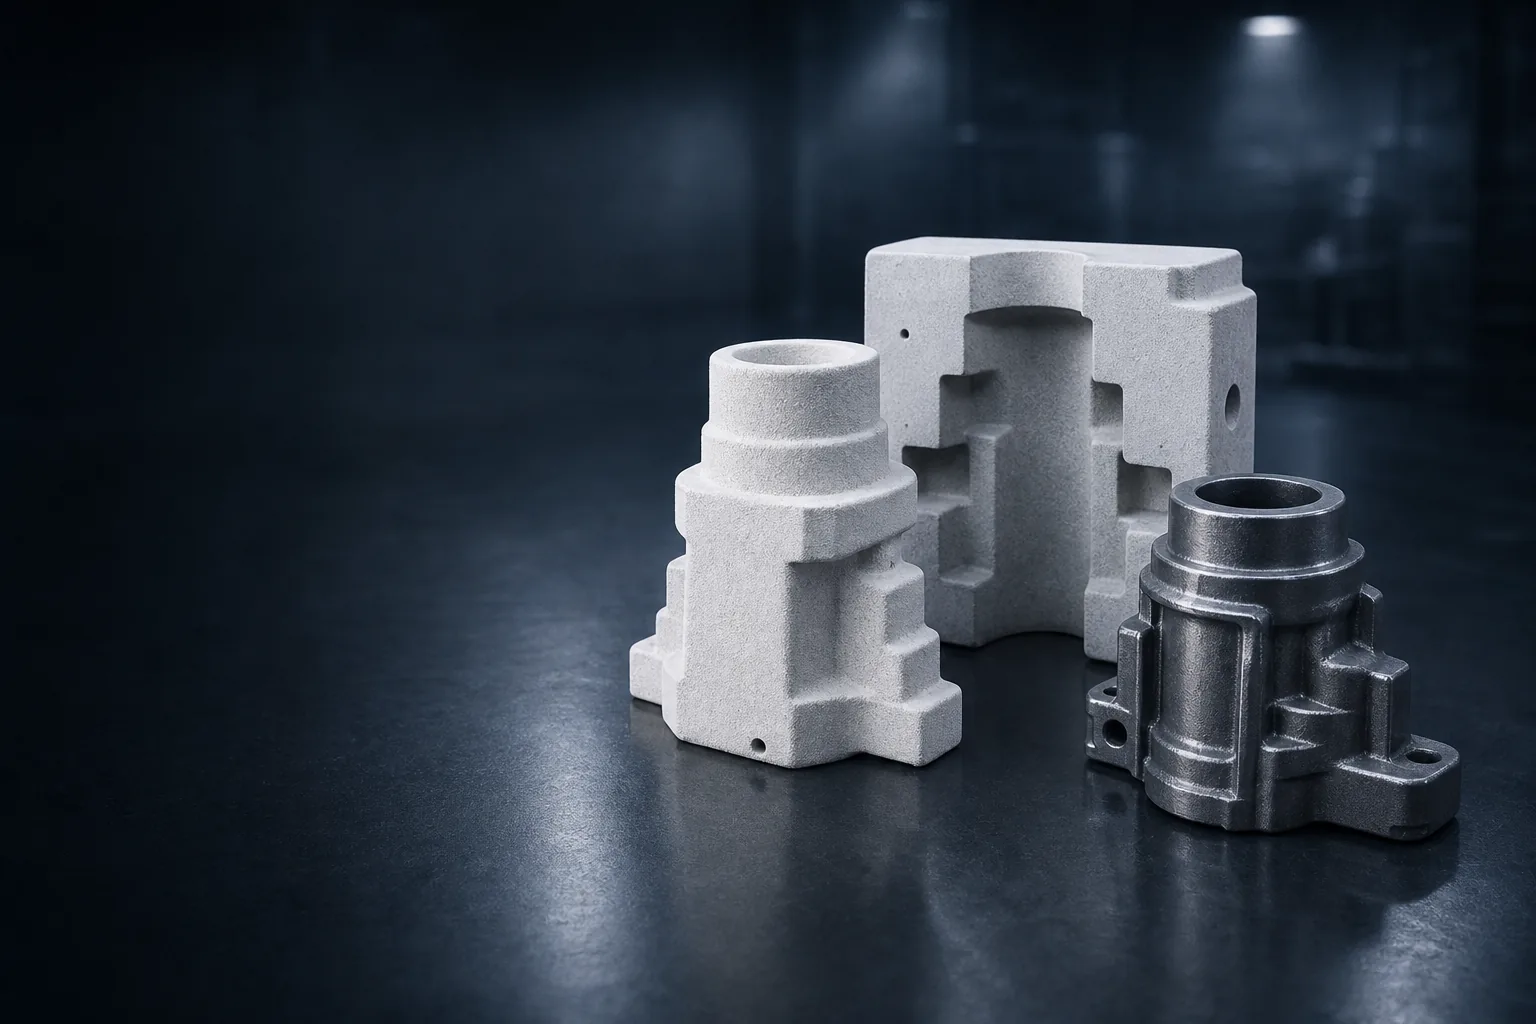
Le fonderie utilizzano fluidi con proprietà molto diverse. I rivestimenti refrattari per fonderia contengono spesso solidi minerali e vengono applicati su forme in sabbia o anime. I distaccanti formano film sottili su modelli, forme o utensili. I colori di marcatura e altri fluidi di processo servono alla marcatura o alla protezione di determinate zone.
L'applicazione non deve quindi solo creare un ventaglio di spruzzo adatto. Deve anche essere in grado di affrontare abrasività, sedimentazione, solidi elevati e spesso condizioni di produzione difficili.
Spruzzare rivestimenti refrattari per fonderia su stampi e anime
Dopo l’essiccazione, i rivestimenti refrattari per fonderia formano uno strato definito tra il materiale dello stampo e il metallo fuso. Possono migliorare la superficie del getto e ridurre determinati difetti di fusione. Lo spessore richiesto dipende dal materiale dello stampo, dal metallo, dalla geometria e dal sistema di rivestimento refrattario.
- bagnatura uniforme di geometrie complesse di anime e stampi
- Spessore dello strato controllato senza corridore o nido materiale
- Rimescolamento continuo contro sedimentazione
- sezioni trasversali di materiale sufficientemente grandi
- ugelli resistenti all’usura e componenti a contatto con il materiale
- buona lavabilità durante le interruzioni della produzione
Agenti di rilascio, protezione della forma e mezzi di marcatura
Gli agenti di rilascio vengono spruzzati nel modo più sottile e uniforme possibile su modelli, stampi, stampi o strumenti. Troppo mezzo può causare residui; troppo poco può influenzare la deformazione. Per gli utensili riscaldati, è necessario tenere conto dell'evaporazione e della temperatura dell'utensile.
Le vernici di marcatura possono identificare anime, stampi o stati di controllo. A seconda del processo di fusione si possono impiegare anche prodotti protettivi per stampi o altri prodotti speciali. L'idoneità del materiale deve essere concordata con il rispettivo fornitore.
Cambio materiale, agitazione e manutenzione del sistema
Durante i fermi, le vernici refrattarie e i prodotti di fonderia possono sedimentare o essiccare in serbatoi, tubi e apparecchi di spruzzatura. Una modalità operativa coordinata comprende quindi non soltanto la spruzzatura, ma anche tempi di agitazione, ricircolo, funzionamento durante le pause e sequenze di lavaggio. Con prodotti abrasivi, le parti soggette a usura devono essere facilmente accessibili e sostituibili in modo pianificato.
Quando si lavorano diverse vernici refrattarie o distaccanti nello stesso impianto, occorre considerare residui e miscelazioni. Possono essere necessari circuiti separati del materiale o un sistema adeguato di cambio materiale e lavaggio. La pulizia viene valutata nel centro tecnico con il prodotto originale, poiché residui e solubilità possono variare notevolmente.
- Rimescolamento continuo o intermittente
- Pausa e riavviare il concetto
- manutenzione legata all'usura
- percorsi materiali separati per supporti incompatibili
- pulizia con un fluido di lavaggio approvato
Tecnologia di spruzzatura Krautzberger per supporti abrasivi
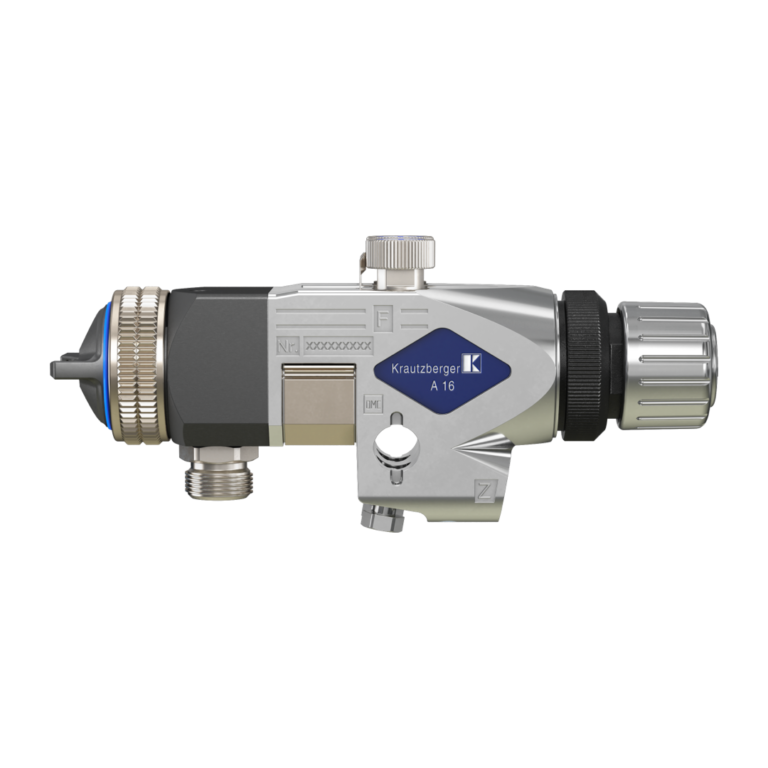
Per vernici refrattarie ricche di solidi o abrasive si privilegiano apparecchi con passaggi ampi per il materiale, ugelli adeguati e combinazioni di materiali resistenti all’usura. In funzione del prodotto, gli apparecchi senza ago o con chiusura a membrana possono offrire vantaggi nella lavabilità e nella resistenza all’usura.
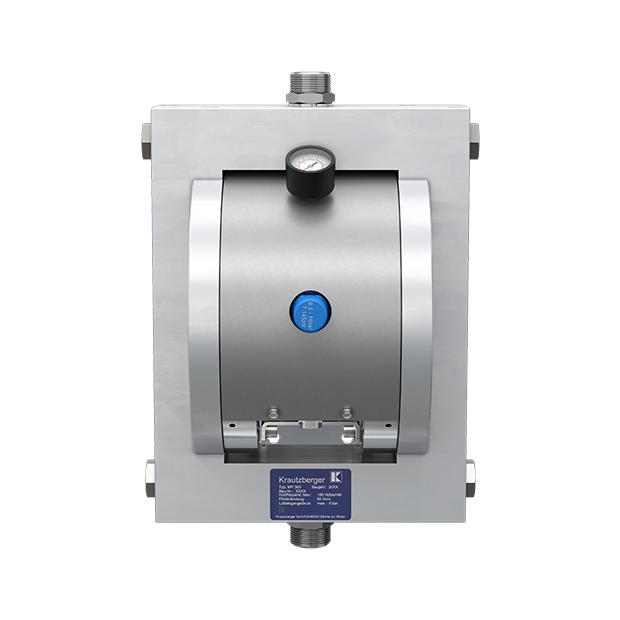
Il materiale può essere fornito tramite serbatoi agitatori, recipienti a pressione del materiale o pompe adatte. Il regolatore di pressione del materiale stabilizza l'applicazione sullo spruzzatore. La circolazione e il movimento continuo del mezzo devono essere controllati per le linee più lunghe o più apparecchi.
Automazione di geometrie complesse
Stampi e anime presentano spesso contorni profondi, sottosquadri e geometrie variabili. Gli apparecchi automatici di spruzzatura possono essere guidati su assi, dispositivi di sollevamento o robot. Getti tondi e piatti, diversi angoli degli ugelli e prolunghe consentono di adattarsi alla forma del pezzo.
Oltre al percorso di spruzzo, si deve tenere conto dell'essiccazione, della manipolazione e dello sporco del sistema. Una zona di spruzzatura controllata riduce i depositi su pinze, sensori e tecnologia di trasporto.
Tipiche aree di applicazione
- Forme e anime di sabbia in ghisa, ferro e acciaio
- pacchetti di nucleo complessi e contorni interni
- Modelli, piastre e utensili per stampi
- Processi di stampaggio e pressofusione con supporti di separazione adeguati
- Marcatura ed elaborazione dei media nelle fonderie
Posti di lavoro manuali e celle automatizzate
Gli stampi grandi, le anime variabili e le riparazioni vengono spesso rivestiti manualmente. Sono quindi essenziali apparecchi manuali robusti e un'alimentazione del materiale ben regolabile. Per geometrie ricorrenti di anime e stampi, percorsi automatici possono rendere più uniforme lo spessore dello strato.
Nelle celle automatizzate, l'apparecchio di spruzzatura, la posizione del componente e il flusso del materiale sono coordinati. Le misure di protezione contro polvere, spruzzi e residui abrasivi aumentano la disponibilità della pianta.
- Robuste stazioni di irrorazione manuale
- elaborazione automatizzata di geometrie ricorrenti
- Protezione di assi e sensori
- aree di manutenzione e pulizia ben accessibili
Vantaggi di un'applicazione coordinata
- anche strato su geometrie complesse
- meno ostruzioni grazie a sezioni adeguate nei passaggi del materiale
- ridotta usura grazie alla scelta del materiale adatto
- quantità applicata stabile e processi riproducibili
- buona risciacquabilità e tempi di pulizia più brevi
- Flessibile integrazione manuale e automatica
Prove con il rivestimento refrattario o il distaccante originale
Contenuto di solidi, granulometria, viscosità e comportamento di sedimentazione possono differire notevolmente. Nel centro tecnico Krautzberger si possono provare il materiale originale e uno stampo campione. Si valutano pompabilità, sistema di agitazione, ventaglio di spruzzo, distribuzione dello strato, comportamento rispetto all’usura e facilità di pulizia.
L’efficacia del rivestimento refrattario o del distaccante nel processo di fusione viene poi validata dall’operatore insieme al fornitore del materiale.
Prodotti abbinati
Tutti i prodotti

Soluzione adatta per il tuo processo di fonderia
Cercate un apparecchio di spruzzatura, un’alimentazione robusta o una soluzione automatizzata per rivestimenti refrattari, distaccanti o fluidi di marcatura? Krautzberger vi assiste nel dimensionamento tecnico.
Parlaci dei requisiti di contenuto, geometria, tempo di ciclo e pulizia dei materiali.
Settori per questa applicazione
Le vernici refrattarie sugli stampi in sabbia, i distaccanti sugli utensili e le vernici di marcatura del processo non possono essere spruzzati secondo un unico schema. Nelle fonderie, contenuto di solidi, sedimentazione e condizioni produttive difficili determinano la scelta dell’ugello e dell’alimentazione del materiale.
