

Anwendung: Schlichten, Trennmittel und Prozessmedien in Gießereien zuverlässig sprühen
Unterschiedliche Medien im Gießereiprozess
Gießereien verarbeiten Medien mit sehr unterschiedlichen Eigenschaften. Schlichten enthalten häufig mineralische Feststoffe und werden auf Sandformen oder Kerne aufgetragen. Trennmittel bilden dünne Filme auf Modellen, Formen oder Werkzeugen. Markierfarben und weitere Prozessmedien dienen der Kennzeichnung oder dem Schutz bestimmter Bereiche.
Die Applikation muss deshalb nicht nur ein passendes Spritzbild erzeugen. Sie muss auch mit Abrasivität, Sedimentation, hohen Feststoffanteilen und häufig rauen Produktionsbedingungen umgehen können.
Schlichte auf Formen und Kerne sprühen
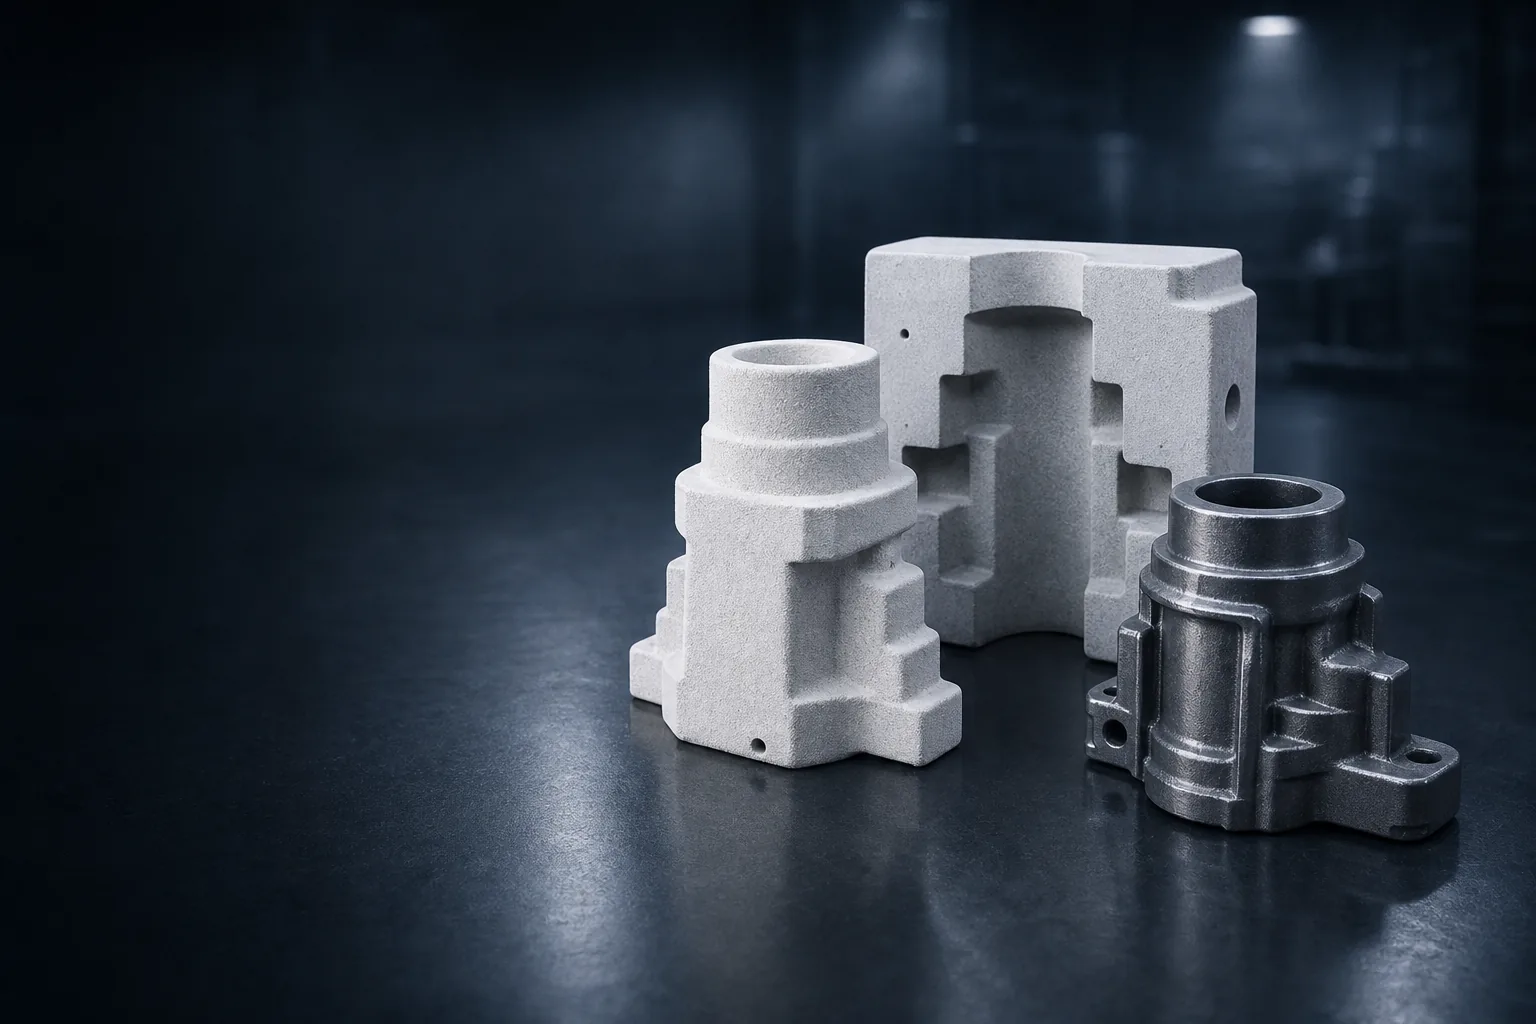
Schlichten bilden nach dem Trocknen eine definierte Schicht zwischen Formstoff und Metallschmelze. Sie können dazu beitragen, die Gussteiloberfläche zu verbessern und bestimmte Gussfehler zu reduzieren. Die erforderliche Schichtdicke hängt von Formstoff, Metall, Geometrie und Schlichtesystem ab.
- gleichmäßige Benetzung komplexer Kern- und Formgeometrien
- kontrollierte Schichtdicke ohne Läufer oder Materialnester
- kontinuierliches Rühren gegen Sedimentation
- ausreichend große Materialquerschnitte
- verschleißfeste Düsen und materialführende Komponenten
- gute Spülbarkeit bei Produktionsunterbrechungen
Trennmittel, Formschutz und Markiermedien
Trennmittel werden möglichst dünn und gleichmäßig auf Modelle, Kokillen, Formen oder Werkzeuge gesprüht. Zu viel Medium kann Rückstände verursachen; zu wenig kann die Entformung beeinträchtigen. Bei beheizten Werkzeugen müssen Verdunstung und Werkzeugtemperatur berücksichtigt werden.
Markierfarben können zur Kennzeichnung von Kernen, Formen oder Prüfzuständen eingesetzt werden. Je nach Gießverfahren kommen außerdem Formschutz- oder weitere Spezialmedien infrage. Die Eignung des Materials muss jeweils mit dem Lieferanten abgestimmt werden.
Materialwechsel, Rühren und Anlagenpflege
Schlichten und Gießereimedien können bei Stillstand in Behältern, Schläuchen und Spritzapparaten sedimentieren oder antrocknen. Eine abgestimmte Betriebsweise umfasst daher nicht nur das Sprühen, sondern auch Rührzeiten, Umwälzung, Pausenbetrieb und Spülsequenzen. Bei abrasiven Medien sollten Verschleißteile gut zugänglich und planbar austauschbar sein.
Wenn unterschiedliche Schlichten oder Trennmittel auf derselben Anlage verarbeitet werden, müssen Restmengen und Vermischungen berücksichtigt werden. Separate Materialwege oder ein geeignetes Materialwechsel- und Spülkonzept können erforderlich sein. Die Reinigung wird im Technikum mit dem Originalmedium bewertet, da sich Rückstände und Löslichkeit stark unterscheiden.
- kontinuierliches oder intervallweises Rühren
- Pausen- und Wiederanfahrkonzept
- verschleißgerechte Wartung
- getrennte Materialwege bei unverträglichen Medien
- Reinigung mit freigegebenem Spülmedium
Krautzberger Spritztechnik für abrasive Medien
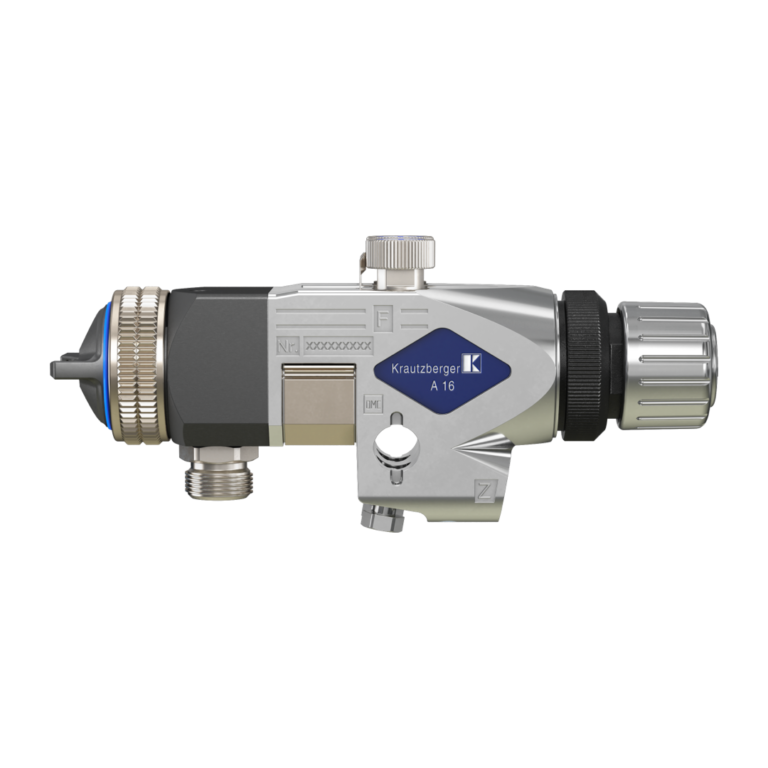
Für feststoffreiche oder abrasive Schlichten stehen Spritzapparate mit großen Materialquerschnitten, geeigneten Düsenausführungen und verschleißfesten Werkstoffpaarungen im Vordergrund. Nadellose beziehungsweise membrangeschlossene Apparate können je nach Medium Vorteile bei Spülbarkeit und Verschleiß bieten.
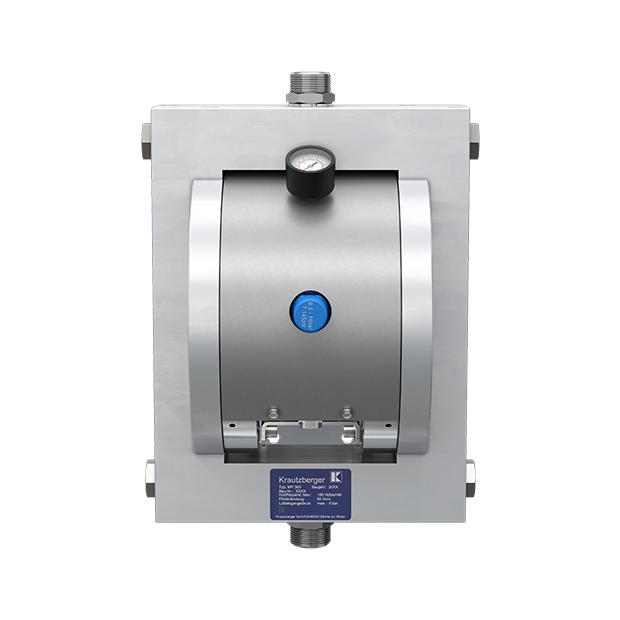
Die Materialversorgung kann über Rührwerksbehälter, Materialdruckbehälter oder geeignete Pumpen erfolgen. Materialdruckregler stabilisieren den Auftrag am Spritzapparat. Bei längeren Leitungen oder mehreren Apparaten sind Zirkulation und kontinuierliche Bewegung des Mediums zu prüfen.
Automatisierung komplexer Geometrien
Formen und Kerne besitzen häufig tiefe Konturen, Hinterschneidungen und wechselnde Geometrien. Automatikspritzapparate können an Achsen, Hubgeräten oder Robotern geführt werden. Rund- und Flachstrahl, unterschiedliche Düsenwinkel und Verlängerungen ermöglichen die Anpassung an die Bauteilform.
Neben dem Sprühweg müssen Trocknung, Handhabung und Verschmutzung der Anlage berücksichtigt werden. Ein kontrollierter Sprühbereich reduziert Ablagerungen auf Greifern, Sensoren und Fördertechnik.
Typische Einsatzbereiche
- Sandformen und Kerne im Eisen-, Stahl- und Nichteisenguss
- komplexe Kernpakete und Innenkonturen
- Modelle, Formplatten und Werkzeuge
- Kokillen- und Druckgussprozesse mit geeigneten Trennmedien
- Markier- und Prozessmedien in Gießereien
Manuelle Arbeitsplätze und automatisierte Zellen
Große Formen, wechselnde Kerne und Reparaturaufgaben werden häufig manuell beschichtet. Hier sind robuste Handspritzapparate und eine gut regelbare Materialversorgung entscheidend. Bei wiederkehrenden Kern- und Formgeometrien können automatische Bahnen die Schichtdicke gleichmäßiger halten.
In automatisierten Zellen werden Spritzapparat, Bauteilposition und Materialfluss aufeinander abgestimmt. Schutzmaßnahmen gegen Staub, Rückspritzer und abrasive Rückstände erhöhen die Verfügbarkeit der Anlage.
- robuste manuelle Spritzplätze
- automatisierte Bearbeitung wiederkehrender Geometrien
- Schutz von Achsen und Sensoren
- gut zugängliche Wartungs- und Reinigungsbereiche
Vorteile einer abgestimmten Applikation
- gleichmäßige Schicht auf komplexen Geometrien
- weniger Verstopfungen durch passende Materialquerschnitte
- reduzierter Verschleiß durch geeignete Werkstoffauswahl
- stabile Auftragsmenge und reproduzierbare Prozesse
- gute Spülbarkeit und kürzere Reinigungszeiten
- flexible manuelle und automatische Integration
Versuche mit Originalschlichte oder Trennmittel
Feststoffgehalt, Korngröße, Viskosität und Sedimentationsverhalten unterscheiden sich erheblich. Im Krautzberger Technikum können Originalmaterial und Musterform geprüft werden. Dabei werden Förderbarkeit, Rührkonzept, Spritzbild, Schichtverteilung, Verschleißverhalten und Reinigbarkeit bewertet.
Die gießtechnische Wirkung der Schlichte oder des Trennmittels wird anschließend durch den Betreiber gemeinsam mit dem Materiallieferanten validiert.
Passende Produkte
Alle Produkte

Passende Lösung für Ihren Gießereiprozess
Sie suchen einen Spritzapparat, eine robuste Materialversorgung oder eine automatisierte Lösung für Schlichte, Trennmittel oder Markiermedien? Krautzberger unterstützt Sie bei der technischen Auslegung.
Sprechen Sie mit uns über Medium, Feststoffanteil, Geometrie, Taktzeit und Reinigungsanforderungen.
Branchen für diese Anwendung
Schlichten auf Sandformen, Trennmittel an Werkzeugen und Markierfarben im Prozess lassen sich nicht nach einem einzigen Schema sprühen. In der Gießerei bestimmen Feststoffgehalt, Sedimentation und raue Produktionsbedingungen die Auswahl von Düse und Materialversorgung.
