

Anwendung: Klebstoffe gleichmäßig und wirtschaftlich aufsprühen
Warum Klebstoffe gesprüht werden
Klebstoffe werden gesprüht, wenn größere Flächen schnell benetzt, komplexe Konturen erreicht oder dünne, gleichmäßige Klebstofffilme erzeugt werden sollen. Der Sprühauftrag eignet sich für viele pump- und zerstäubbare Klebstoffsysteme, sofern der Materialhersteller das Verfahren freigibt. Dazu können wasser- oder lösemittelbasierte Dispersions-, Kontakt-, Haft- und Spezialklebstoffe gehören.
Der Vorteil liegt in der flexiblen Verteilung des Materials. Je nach Düse und Bewegungsablauf kann der Kleber vollflächig, streifenförmig, punktuell oder nur auf ausgewählten Bereichen aufgetragen werden. Gleichzeitig muss verhindert werden, dass Klebstoff außerhalb der vorgesehenen Zone landet oder in der Düse antrocknet.
Typische Materialien, Bauteile und Branchen
Der Klebstoffauftrag per Spritzpistole oder Automatikspritzapparat wird in sehr unterschiedlichen Produktionsumgebungen eingesetzt. Typische Beispiele sind:
- Papier-, Karton- und Verpackungsklebung
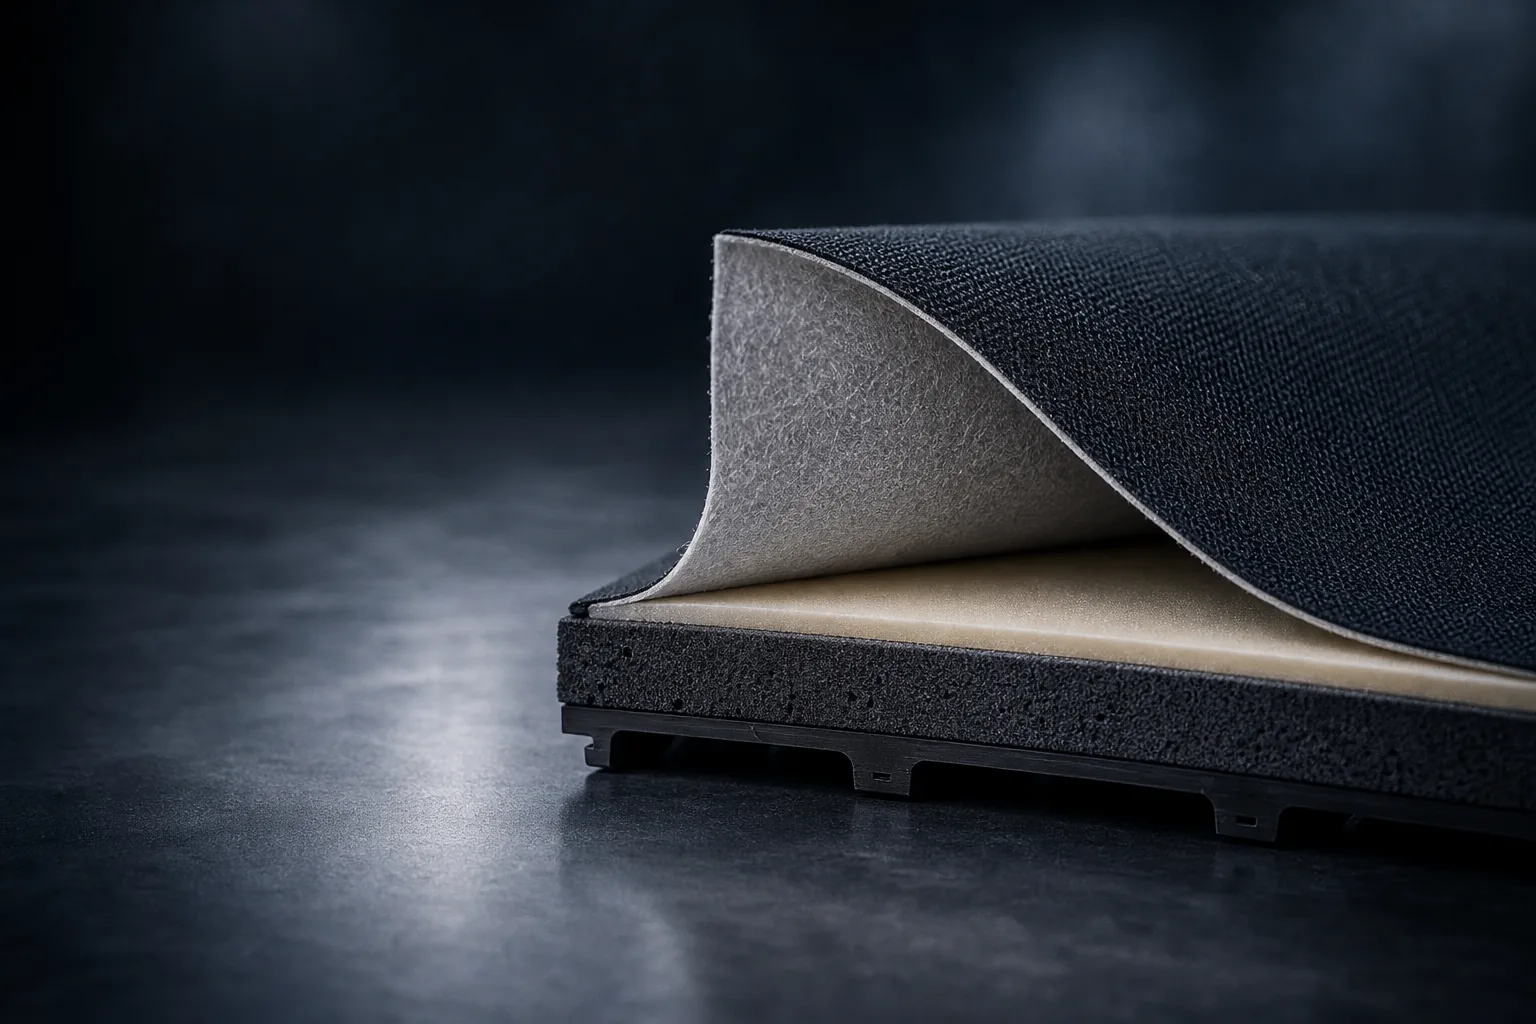
- Schaumstoff-, Polster- und Dämmstoffverklebung
- Holz-, Möbel- und Innenausbau
- Automotive-Interieur, Verkleidungen und Akustikbauteile
- Leder, Textilien, Folien und flexible Materialien
- Laminierung und Herstellung von Verbundbauteilen
- Kunststoff-, Metall- und Gummi-Metall-Komponenten
- technische Klebeprozesse mit definierten Teilflächen
Entscheidend sind Klebstofffilm, Benetzung und offene Zeit
Ein Klebeprozess funktioniert nur, wenn Klebstoff, Untergrund und Fügeablauf zusammenpassen. Die aufgetragene Menge muss für eine sichere Benetzung ausreichen, darf aber die Trocknung und Fügezeit nicht unnötig verlängern. Bei Kontaktklebstoffen kann ein beidseitiger Auftrag erforderlich sein. Bei anderen Systemen genügt eine einseitige Benetzung. Offene Zeit, Ablüftzeit und Anpressdruck werden durch den Klebstoffhersteller vorgegeben und müssen bei der Anlagenplanung berücksichtigt werden.
Bei saugenden Untergründen kann ein Teil des Klebstoffs in das Material eindringen. Glatte oder niederenergetische Oberflächen stellen dagegen höhere Anforderungen an Benetzung und Vorbehandlung. Die Sprühtechnik kann diese Materialeigenschaften nicht ersetzen, muss den vorgesehenen Klebstofffilm jedoch reproduzierbar erzeugen.
Typische Herausforderungen beim Kleber sprühen
Klebstoffe können je nach Rezeptur stark unterschiedliche Fließeigenschaften besitzen. Fadenziehen, pulsierender Materialfluss, Düsenverklebung oder ein zu breiter Sprühnebel wirken sich direkt auf Qualität und Verbrauch aus.
- konstante Auftragsmenge trotz schwankender Viskosität
- scharfe Begrenzung der Klebefläche und geringer Overspray
- gleichmäßige Benetzung ohne Fehlstellen oder Materialnester
- Vermeidung von Fadenziehen und Nachtropfen
- geeignete Materialführung für lösemittelhaltige oder reaktive Medien
- kurze Spül- und Reinigungszeiten
- Berücksichtigung von Topfzeit, Ablüftzeit und Produktionsgeschwindigkeit
Grenzen und Auswahl des geeigneten Klebstoffsystems
Nicht jeder Klebstoff kann mit einer klassischen Luftzerstäubung verarbeitet werden. Sehr hochviskose, stark gefüllte oder extrem schnell reagierende Systeme benötigen gegebenenfalls größere Querschnitte, andere Auftragsverfahren oder eine spezielle Temperierung. Schmelzklebstoffe und raupenförmig aufzutragende Dicht- oder Strukturklebstoffe werden daher nicht automatisch mit derselben Technik verarbeitet wie dünnflüssige Sprühkleber.
Vor der Auslegung wird geklärt, ob der Klebstoff zerstäubt werden darf, welche Schichtform erforderlich ist und welche Sicherheits- und Abluftbedingungen gelten. Dadurch wird vermieden, dass ein vermeintlich universelles Sprühsystem eingesetzt wird, obwohl der Klebeprozess eine andere Dosier- oder Auftragstechnik benötigt.
- Freigabe des Klebstoffs für Sprühauftrag
- Viskosität und zulässige Verdünnung
- ein- oder beidseitiger Auftrag
- Flächenfilm, Streifen oder Punktmuster
- Reaktivität, Topfzeit und Reinigung
Krautzberger Lösungen für Sprühauftrag und Materialversorgung
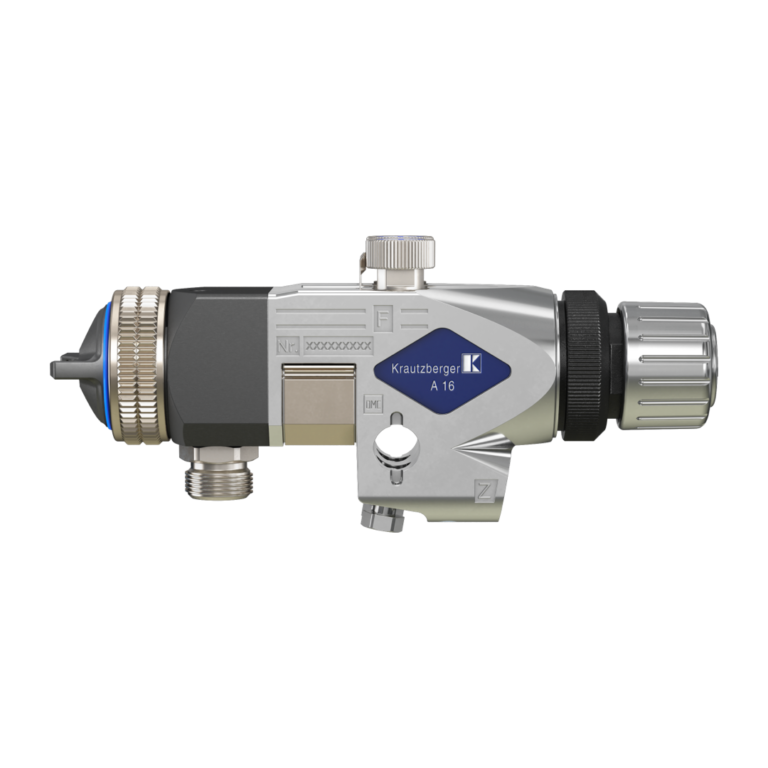
Krautzberger betrachtet Klebstoffauftrag und Materialversorgung als Gesamtsystem. Für manuelle Arbeitsplätze können Handspritzapparate mit angepasster Düsenausführung eingesetzt werden. In automatisierten Linien übernehmen Automatikspritzapparate kurze, reproduzierbare Sprühimpulse oder kontinuierliche Sprühbahnen. Die Auswahl von Flach- oder Rundstrahl richtet sich nach Bauteilbreite, Kontur und gewünschter Klebefläche.
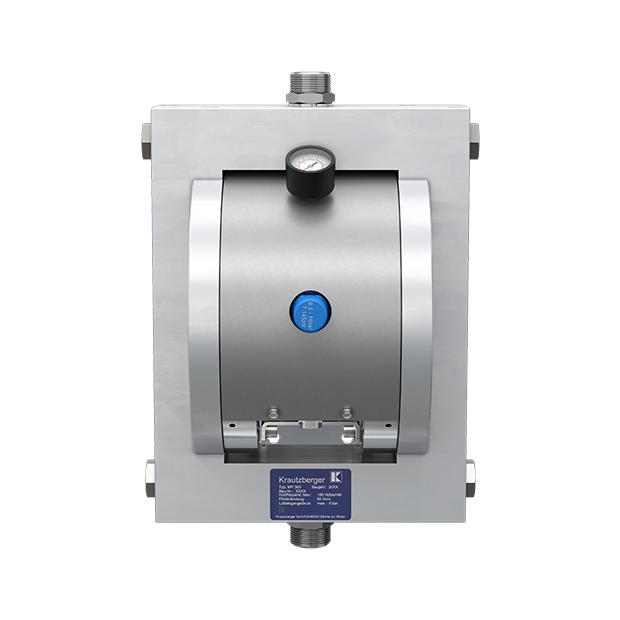
Materialdruckbehälter eignen sich für kleinere bis mittlere Mengen und einen gut regelbaren Druck. Bei kontinuierlicher Versorgung aus Gebinden können Membranpumpen, Pumpenhubstationen und Materialdruckregler eingesetzt werden. Rührwerke helfen bei Medien, die sich entmischen oder absetzen. Materialwechselventile und Spüleinrichtungen unterstützen häufige Produktwechsel und reduzieren Stillstandzeiten.
Automatisierung und Integration in Klebeanlagen
In Serienprozessen lassen sich die Spritzapparate an Achsen, Hubgeräten oder Robotern integrieren. Sprühbeginn und Sprühende werden mit Bauteilposition, Taktzeit und Bahngeschwindigkeit synchronisiert. Dadurch kann der Klebstoff nur dort aufgetragen werden, wo er für den Fügeprozess benötigt wird.
Bei der Planung müssen außerdem Absaugung, Explosionsschutz bei lösemittelhaltigen Medien, Zugänglichkeit für Wartung sowie die Reinigung von Leitungen und Düsen berücksichtigt werden. Bei Mehrkomponentenklebstoffen sind Mischungsverhältnis, Topfzeit und Totvolumen gesondert zu bewerten; eine Eignung der Komponenten muss anwendungsbezogen geprüft werden.
Vorteile einer abgestimmten Klebstoffapplikation
- gleichmäßige Klebstofffilme und reproduzierbare Benetzung
- reduzierter Klebstoffverbrauch
- schnelle Beschichtung großer oder komplexer Flächen
- flexible Voll- und Teilflächenverklebung
- geringere Nacharbeit durch saubere Begrenzung
- manuelle und automatisierte Lösungen mit abgestimmter Materialversorgung
Versuche mit Originalkleber im Krautzberger Technikum
Klebstoffe mit ähnlicher Bezeichnung können sich bei Viskosität, Festkörperanteil, Lösemittelbasis, Benetzung, Fadenziehen und Trocknung erheblich unterscheiden. Im Technikum werden deshalb Originalkleber und repräsentative Musterbauteile eingesetzt. Geprüft werden Förderbarkeit, Spritzbild, Auftragsmenge, Benetzung, offene Zeit und Reinigungsverhalten.
Auf dieser Grundlage werden Spritzapparat, Düse, Materialdruck, Abstand, Bewegungsablauf und Materialversorgung festgelegt. Die endgültige Klebefestigkeit und Prozessfreigabe erfolgen gemeinsam mit dem Betreiber und dem Klebstoffhersteller.
Passende Produkte
Alle Produkte


Kontakt für Ihren Klebeprozess
Sie suchen eine Klebepistole, eine Lackierpistole für Klebstoff, einen Automatikspritzapparat oder eine komplette Materialversorgung? Krautzberger unterstützt Sie bei der technischen Auslegung vom Materialbehälter bis zur automatisierten Beschichtungs- und Klebeanlage.
Nehmen Sie Kontakt mit uns auf und sprechen Sie mit uns über Klebstoff, Untergrund, Auftragsmenge, Taktzeit und gewünschtes Fügeergebnis.
Branchen für diese Anwendung
Klebstoff lässt sich flächig, streifenförmig oder gezielt auf Teilbereiche sprühen. Ob Verpackung, Leder, Möbelteil oder Fahrzeugkomponente: Werkstoff, Bauteilgeometrie und gewünschter Klebstofffilm bestimmen, wie der Auftrag geführt und begrenzt werden muss.


